はじめに:「硬くしたのに、すぐ欠ける/寸法が狂う」
窒化とは何か(先にここだけ)
窒化は、鋼の表面に 窒素を拡散させて硬くする表面改質 です。めっきやPVD/DLCのように「膜を載せる」のではなく、材料の表面近傍の組成・組織を変える点が本質です。
| 項目 | イメージ |
|---|---|
| やることは | 高温の窒素雰囲気(ガス窒化など)やプラズマ中で、表面から窒素を染み込ませる |
| できることは | 表面〜浅い領域の硬さ・耐摩耗・耐凝着を上げる(深さは条件・鋼種で変わる) |
| できないことは | 部品全体を芯まで硬くする焼入れの代替にはならない。膜のように剥がれるタイプでもない |
| 現場の定番用途 | ピン・ブッシュ、歯車周辺、金型周辺など、「表面だけ持たせたい」部品 |
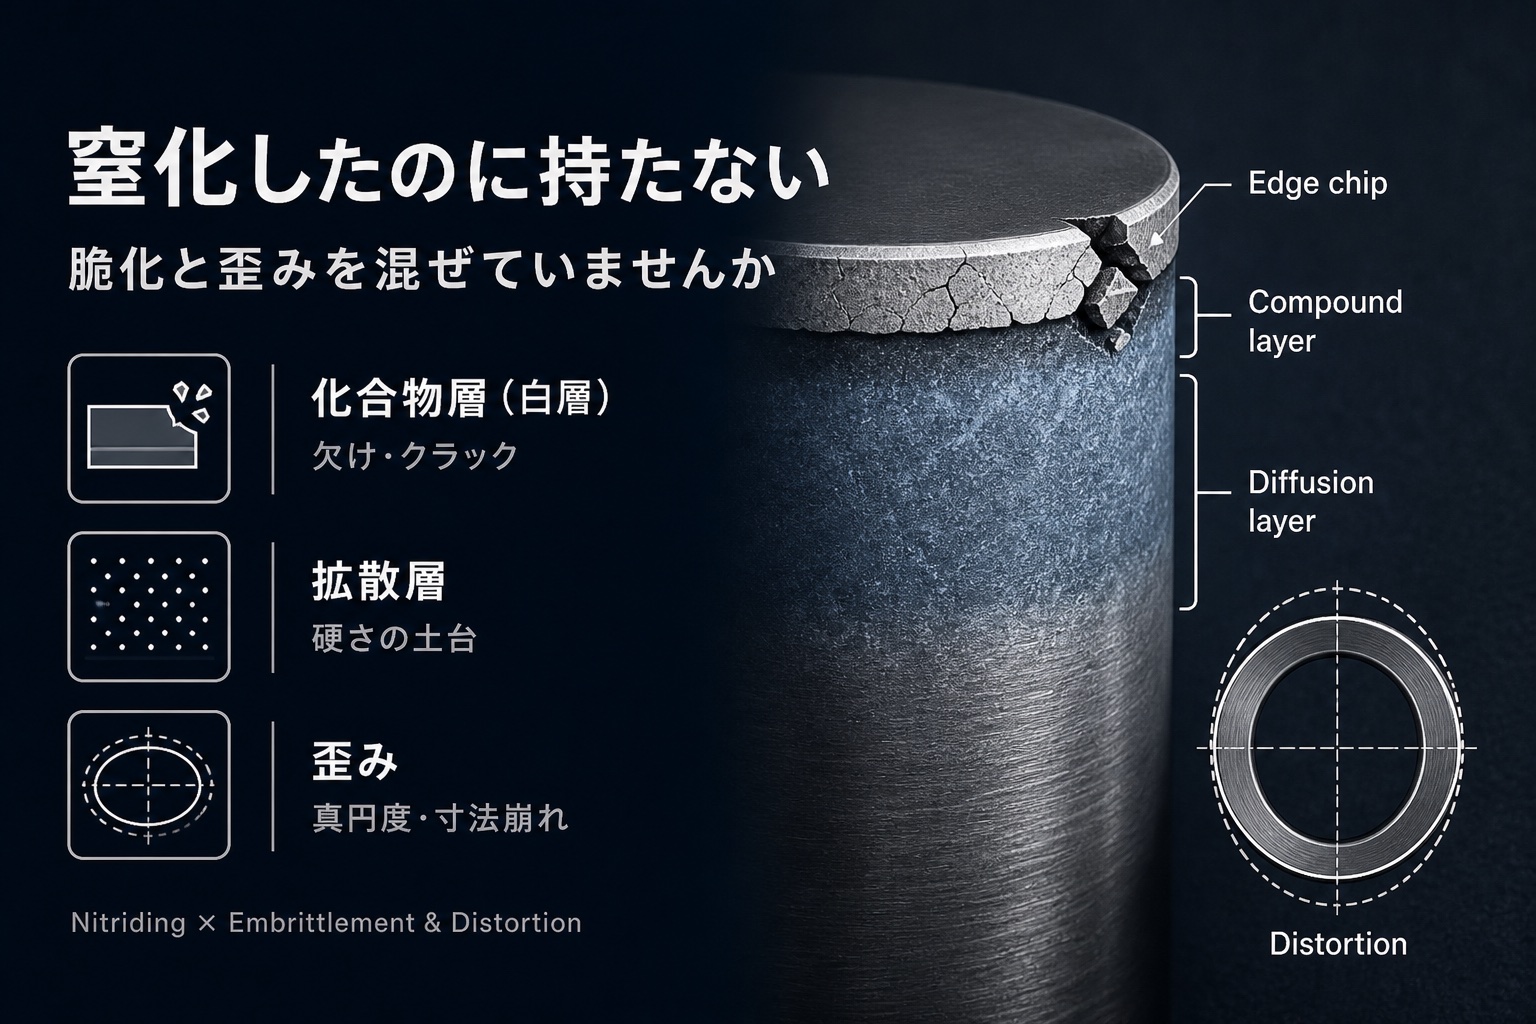
処理後の表面は、ざっくり 化合物層(いわゆる白層)+その下の拡散層 になります。この「硬い表層」が寿命を伸ばす一方で、脆さや歪みの元にもなります。だから「窒化した=必ず持つ」ではありません。
現場でよく聞くプロセス名の違いも、先に押さえておくと会話が早いです。
| 呼び方の例 | ざっくりした違い | 現場での注意 |
|---|---|---|
| ガス窒化 | 窒素を含むガス雰囲気で拡散させる、古典的で点数ものにも多い | 条件幅が広く、化合物層の付き方・歪みは仕様確認が必須 |
| プラズマ窒化(イオン窒化) | 真空中でプラズマを使い窒素を導入する系統 | 部分処理や条件制御の話が出やすい。こちらも「層の質」は仕様次第 |
| 軟窒化 など | 窒素に加え炭素なども関与する系統の総称で呼ばれることが多い | 名称だけ見て同一視しない。化合物層の狙いが違うことが多い |
名称より大事なのは、どのプロセスか と同時に 化合物層をどれだけ残すか/後で削るか、歪み許容はいくらか です。同じ「窒化」でも、仕様の書き方で結果が変わります。
窒化は、ピン・ブッシュ・歯車周辺・金型周辺などで「表面を硬くして持たせる」定番の選択肢です。ところが現場では、次のような声がよく出ます。
「窒化したのに、エッジが欠けた」
「硬度は出たのに、摺動ですぐ粉が出る」
「処理後に真円度・平面度が崩れて組立不能」
「歪みを嫌って条件を弱めたら、今度は摩耗が戻った」
答えは、多くの場合「硬さが足りない」ではありません。窒化は拡散による表面改質であり、合否は次のセットで決まります。
- 化合物層(いわゆる白層)の脆さ
- 熱・応力解放などによる歪み
- 基材・用途・角形状・後工程(研磨など)との整合
本記事を読んでいただきたい方
- 窒化後の欠け・割れ・エッジ欠損に悩んでいる
- 処理後の寸法・真円度・平面度の崩れを抑えたい
- SUS・合金鋼で窒化を検討しているが条件が読めない
- 窒化とPVD/DLCのどちらにするか迷っている
本記事でわかること
- 脆化と歪みは別系統——まず混ぜない(第1章)
- 化合物層・拡散層の見方と欠けの典型パターン(第2章)
- 歪みを抑える発注・設計・試作の実務(第3章)
- 窒化/PVD/DLCの切り分けとチェックリスト(第4章)
第1章:失敗は2系統——脆化と歪みを混ぜない
❌ よくある誤解
「硬度が出た=窒化成功。あとは組むだけ」
✅ 正しい理解
硬度は必要条件です。摺動・衝撃用途では 層の質(脆さ)、精密部品では 歪み許容との両立 が合否を分けます。症状を一括りにすると、対策が迷子になります。
| 系統 | 典型症状 | 見る場所 | まず疑うこと |
|---|---|---|---|
| 脆化・欠け | エッジ欠け、微小割れ、粉っぽい脱落、衝撃でポロッと欠ける | 化合物層、鋭角・角R、衝撃・高面圧部 | 化合物層が厚すぎる/脆い、角の応力集中、用途に対して層が不向き |
| 歪み・寸法 | 真円度悪化、平面度崩れ、ねじれ、はめあい不能 | 全体形状・基準面・処理前後寸法 | 処理温度・時間、治具・置き方、肉厚差、加工応力の解放 |
【切り分けの入口】

欠け・粉・角欠損が主? ──Yes→ 脆化系統(第2章)
        │
        No(寸法・形状崩れが主)
        ↓
   歪み系統(第3章)
        │
        両方ある場合
        ↓
   先に「組立可能な寸法か」を止め、並行して層・角を見る
両方同時に起きることもあります。そのときは まず組立できる寸法か を止め、同時に欠けの起点(角・化合物層)を見ます。硬度の一点合格だけ進めると、どちらも取りこぼします。
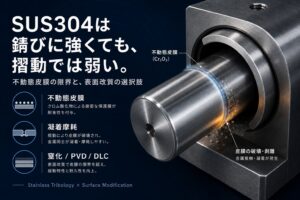
SUS304の摺動で窒化を候補にする場合は、耐食・歪み・処理難易度の注意も含めて『SUS304の滑り摩耗対策』も参照してください。
第2章:化合物層の脆化——「白い層」が仇になるとき
2.1 窒化層のざっくり構造
処理条件・鋼種で差はありますが、表面側から見ると次のイメージです。
| 層 | イメージ | 期待できること | リスク |
|---|---|---|---|
| 化合物層(白層とも呼ばれる) | 最表面の硬い層 | 耐摩耗・耐凝着の底上げ | 厚い/脆いと欠け・クラックの起点 |
| 拡散層 | その下の窒素拡散域 | 支持硬さ、疲労・摩耗の土台 | 深さ不足だと早期摩耗、過大だと歪み側のリスク増 |
「硬い表面」だけを追うと、化合物層を厚くしがちです。ところが エッジ・キー溝・ねじ底・小さな角R では、硬い層が衝撃や高面圧で先に割れ、そこから欠損が進むことがあります。
ガス窒化/プラズマ窒化/軟窒化などプロセス名は多く、化合物層の付き方も変わります。現場では名称より、「化合物層をどれだけ残すか/削るか」 と 用途(衝撃・摺動・シール) を仕様に書くほうが事故が減ります。
2.2 現場で起きやすいパターン
| パターン | 見え方 | 見立て |
|---|---|---|
| A. 角だけ欠ける | エッジ欠損、欠け粉 | 化合物層+応力集中 |
| B. 摺動面が粉っぽい | 微粉・ざらつき、早期摩耗粉 | 脆い表層の破壊・脱落 |
| C. 硬度は高いがすぐ傷 | 傷の下に硬い層が残る/逆に薄い | 層設計と荷重の不一致 |
| D. 研磨後に急に持たない | 仕上げ後に寿命急落 | 必要層を削りすぎ/仕上げ条件不適 |
2.3 対策の向き(優先順)
- 用途を書く … 衝撃の有無、面圧、潤滑、エッジの有無
- 化合物層の要否を業者・仕様と合わせる … 「硬いほど厚いほど良い」をやめる
- 角R・面取り・応力集中を設計側で減らす … 処理だけでは救えないことが多い
- 必要なら研磨・仕上げ代を織り込む … どの層を残すかを先に決める
- 試作で欠け・粉・トルクを見る … 硬度単点合格で量産しない
※ 化合物層厚・硬さの数値目標は鋼種・プロセスで大きく異なります。本記事は一般論に留め、仕様書と試作検証を正とします。
第3章:歪み——「処理は成功、図面は不合格」を防ぐ
3.1 なぜ歪むか(現場向け)
窒化は焼入れほど高温ではないことが多い一方で、次が重なると寸法が動きます。
- 処理温度・時間による応力緩和・変形
- 肉厚差・非対称形状での変形の偏り
- 治具・積み方・自重による変形
- 前工程の加工応力が処理で解放される
精密はめあい・シール面・軸受座では、硬度OKでも組立NGが起きやすいです。
3.2 発注・設計で先に決めること
| 項目 | なぜ必要か |
|---|---|
| 歪み許容(真円度・平面度・ねじれ) | 合否基準が曖昧だと「きれいな窒化品」でも使えない |
| 基準面・測定タイミング | 処理前後の比較ができないと原因切り分け不能 |
| 仕上げ代・後研磨の有無 | 歪み取りと層残しの両立条件になる |
| 鋼種・前熱処理の履歴 | 同じ「窒化」でも挙動が変わる |
| 治具・置き方の指定可否 | 量産ばらつきの主因になりやすい |
3.3 歪みが厳しいときの選択肢
歪み許容が極端に厳しい
   │
   ├─ 窒化のまま試作(条件・治具・仕上げ代を詰める)
   │
   ├─ 薄膜側へ寄せる(PVD/DLC)※基材硬度・前処理が別課題
   │
   └─ そもそも硬化深さは要るか再確認(過剰スペックになっていないか)
「歪みが怖いから条件を極端に弱める」だけだと、摩耗が戻ることがあります。弱めるなら 何を守るか(寸法か、深さか、角か) を一文で決めてからにしてください。
DLCを選ぶ場合は、膜そのものより前処理が寿命を支配しやすいです。『DLCコーティングが剥がれる本当の理由』も併せて見てください。
歯車歯面の硬化・表面処理の限界は、論点は近いですが接触疲労が本体です。『歯車のピッチング——表面処理で防げる/防げない境界』も参考になります。
第4章:選定フローとチェックリスト
4.1 目的で先に切る
主目的は?
   │
   ├─ 硬化深さが欲しい/点数もの → 窒化を前向き検討(角・歪み仕様をセット)
   │
   ├─ 薄膜・低摩擦が主 → PVD/DLC側を並べる(基材・前処理必須)
   │
   └─ 鋭利エッジ+高衝撃で欠け不可 → 層仕様と角Rを先に疑う(硬さ自慢は後回し)
4.2 窒化を前向きに検討してよいとき
- ある程度の 硬化深さ が欲しい
- 点数もの・コストと耐久のバランスを取りたい
- 衝撃が極端でなく、角の面取り・R付けができる
- 歪み許容が試作で詰められる
4.3 窒化を急がず、別案を並べるとき
- 鋭利エッジ・高衝撃で欠けが許容できない
- 数μm級の薄膜+低摩擦が主目的
- 寸法公差が極めて厳しく、後工程も取れない
- SUS系で処理条件・耐食変化の読みがまだない
4.4 現場チェックリスト
| # | 確認項目 | Yes のときの次アクション |
|---|---|---|
| 1 | 欠け・割れがエッジ/角に集中 | 化合物層と角R・面取りを見直す |
| 2 | 硬度は高いが粉・ざらつきがすぐ出る | 脆い表層の脱落を疑い、層仕様を再協議 |
| 3 | 処理後に真円度・平面度が崩れた | 歪み許容・治具・仕上げ代を先に再定義 |
| 4 | 研磨後に寿命が急落 | 残すべき層と研磨代を再設計 |
| 5 | SUSで窒化し、耐食や寸法が読めない | 試作条件を狭めて確認(カタログ値だけで量産しない) |
| 6 | 「硬い膜」が欲しいだけ | PVD/DLCと比較して目的を再定義 |
4.5 自社でできること/次が必要な境界
| 状況 | 自社 | 次のアクション |
|---|---|---|
| 症状が脆化か歪みかの切り分け | ✓ | 本記事の表で整理 |
| 処理仕様・角R・仕上げ代の見直し試作 | ✓ | 短時間摺動/寸法測定 |
| 量産ばらつき・鋼種選定・層設計の最適化 | △〜✗ | 条件と損傷形態を揃えた整理が先 |
| 窒化とPVD/DLCの最終選定で迷う | △ | 目的(深さ/薄膜/摩擦)を先に一文化 |
まとめ
窒化の失敗は、多くの場合「硬さが足りない」ではなく、
- 化合物層の脆化・欠け
- 歪みによる寸法不合格
- 用途・角・後工程との不一致
のどれか(または複合)です。
突破口は、硬度の一点合格をやめ、層の質と歪み許容を仕様にすることです。深さ重視なら窒化、薄膜・低摩擦ならPVD/DLC——目的で切り分けてから処理名を選んでください。
参考資料
- 表面硬化・窒化に関する一般的金属学・熱処理知見(化合物層/拡散層の概念)
- 産業実装におけるガス窒化・プラズマ窒化・軟窒化の実務知見(条件はメーカー・鋼種依存)
※ 硬さ・層厚・処理温度の数値は個別仕様で必ず確認してください。本記事は特定メーカー条件の推奨ではありません。 ※ SIP成果の直接解説ではなく、現場の切り分け整理を目的としています。
関連記事
次のステップ
課題の整理が必要なら
窒化後の欠け・歪み・摩耗再発などで切り分けに迷う場合は、症状・材質・処理条件・これまでに試した対策の概要をお知らせください。事務局よりご返信します。
→ お問い合わせ

コメントを残す