SUS304が摩耗に弱い理由と、設計者が知るべき表面改質の選択肢
はじめに:「ステンレスなら錆びない=摺動でも安心」は誤解
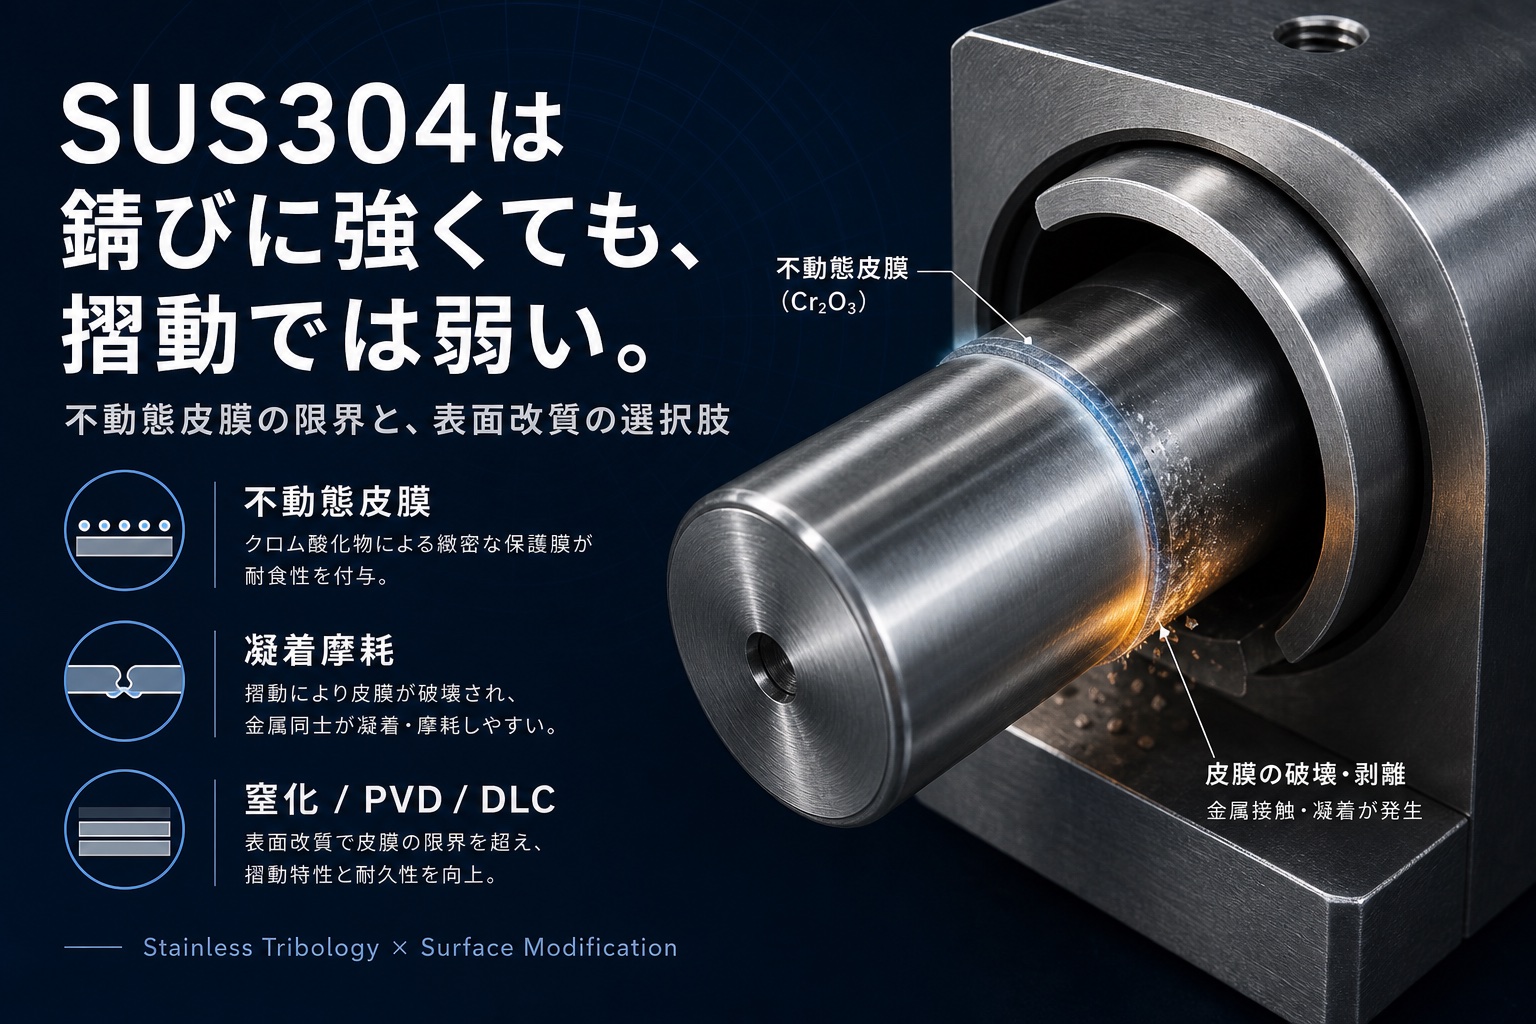
図面に「SUS304」と書けば、耐食性はほぼ安心——その感覚は正しいことが多いです。 ステンレスが錆びにくいのは、表面の 不動態皮膜(パッシベーションとも呼ばれる、錆びにくくする薄い酸化膜) のおかげです。 しかしこの皮膜は「腐食への盾」であり、摺動・滑り摩耗 の世界では話が変わります。
「ステンレス同士でしゅう動させたら、すぐ焼けた」
「窒化したら歪んで寸法が出ない」
「DLCを載せたが、相手が摩耗粉だらけ」
こうした声は、設計・保全の現場でよく聞きます。
本記事を読むべき方
- SUS304/SUS316系のガイド、ブッシュ、摺動ピンで摩耗・凝着が再発する
- 「錆びない材料」を選んだのに寿命が短い
- 窒化・PVD・DLCのどれを選ぶべきか判断基準が欲しい
- 設計段階で材料と表面処理をセットで決めたい
本記事でわかること
- 不動態皮膜が摩擦環境で機能しない理由(第1章)
- 凝着しやすい金属組合せのNG例(第2章)
- 窒化・PVD・DLCの適用条件比較(第3章)
- 設計段階の選定フローとチェックリスト(第4章)
第1章:不動態皮膜は「錆止め」であって「摺動保護」ではない
❌ よくある誤解
「SUS304は表面に不動態皮膜があるから、金属接触でも比較的安全」
✅ 正しい理解
不動態皮膜(パッシベーションとも呼ばれる、錆びにくくする薄い酸化膜。主にクロム酸化物)は 腐食環境でのバリア です。 滑り摩擦では、荷重とせん断で すぐに破壊・除去 され、むき出しの金属同士の接触に移行します。
【SUS304表面で起きること】

静止・大気中:
  不動態皮膜(nmオーダー)が再生し、耐食を維持

摺動開始:
  真実接触部で皮膜が破断
    ↓
  新生面(活性な金属面)が露出
    ↓
  相手材と凝着(せいちゃく)/移着
    ↓
  摩耗粉・スコアリング・トルク上昇
さらにSUS304は一般に 加工硬化はするものの、母材硬度は高くない(焼入硬化鋼ほどではない)ため、相手が硬い場合は削られやすく、同種金属同士では凝着しやすい、という二重の弱点があります。
| 観点 | 耐食(静止) | 摺動(摩擦) |
|---|---|---|
| 不動態皮膜 | 有効(再生しやすい) | 破断しやすく、保護にならない |
| 硬度 | あまり問われない | 凝着・アブレシブの支配因子 |
| 相手材 | 腐食電位の話 | 相性(親和性)が本質 |
第2章:凝着が起きやすい「金属同士」の組合せ
凝着摩耗は、「硬い/柔らかい」だけでは決まりません。同系統・相性の良い金属同士で起きやすくなります。
現場でよく見るNG例
| 組合せ | 起きやすいこと | コメント |
|---|---|---|
| SUS304 × SUS304 | 凝着・焼き付き | 「同じ材料同士」は最悪級の定番 |
| SUS304 × SUS316 | 凝着 | ステンレス同士は要注意 |
| SUS304 × 軟鋼(無処理) | 凝着+移着 | 潤滑切れで急激に悪化 |
| SUS304 × アルミ | アルミ側の焼き付き/移着 | アルミ記事とセットで見るべき |
| SUS304 × 硬質クロム/窒化鋼 | 比較的マシなことが多い | ただし潤滑・荷重条件次第 |
設計の原則(簡潔版)
- 同種ステンレス同士の乾き摺動は避ける
- どちらか一方に 硬度差+低凝着表面(処理 or 相手材変更)を入れる
- 「耐食のために両方SUS」は成立しても、「摺動のために両方SUS」は成立しないことが多い
アルミ相手の焼き付きについては『アルミニウム合金の焼き付きメカニズムと対策』も参照してください。
第3章:表面改質の選択肢——窒化・PVD・DLC
SUS304側(または相手側)に入れる代表的な改質を、硬度・膜厚/影響層・コスト感・向き不向きで比較します。数値は目安です(処理条件・メーカーで幅があります)。
| 処理 | ねらい | 硬度目安 | 影響の深さ | コスト感 | 向く用途 | 注意点 |
|---|---|---|---|---|---|---|
| ガス/プラズマ窒化系 | 表面硬化・耐凝着の底上げ | 化合物層〜拡散層で高硬度化 | 数十μmオーダー(条件次第) | 中 | ピン・ブッシュ・中荷重摺動 | SUSは処理条件が難。歪み・寸法変化、耐食変化に注意 |
| PVD(TiN, CrN 等) | 硬質薄膜で凝着抑制 | 膜硬度は高い | 数μm前後 | 中〜高 | 比較的精密な摺動、金型周辺 | 基材硬度・前処理が寿命を左右。衝撃・高面圧で割れ・剥離リスク |
| DLC | 低摩擦+耐凝着 | 非常に高硬度(種類による) | 数μm前後 | 高 | 低〜中荷重の精密摺動、相手攻撃性の抑制 | 前処理失敗で剥離しやすい。相手・潤滑とのセット設計が必須 |
どう選ぶか(超要約)
- 寸法厳しく、膜を薄く、摩擦を下げたい → DLC / 一部PVD
- ある程度の深さの硬化が欲しい/点数もの → 窒化系をまず検討
- 相手が軟らかい/粉が出ると困る → 攻撃性の低い膜(DLC等)と潤滑をセット
- 両方とも未処理SUSのまま → まず材料・処理の片側変更を検討(潤滑だけでは再発しやすい)
DLCの剥離要因は『DLCコーティングが剥がれる本当の理由——前処理の失敗が9割』で詳述しています。SUS基材にDLCを載せる場合は、必ず前処理と基材硬度をセットで見てください。
第4章:設計段階の選定フローとチェックリスト
4.1 選定フロー(簡易)
Step 1: 摺動の有無・乾き/油潤滑・荷重・速度を書く
   │
   ├─ 同種SUS同士? → YESなら片側の材料 or 処理を必須検討
   │
Step 2: 主損傷は「凝着」か「アブレシブ」か(粉・傷の見え方)
   │
Step 3: 寸法公差・歪み許容を確認
   │
   ├─ 歪みNG・薄膜希望 → PVD / DLC
   └─ 硬化深さが欲しい → 窒化系(試作で寸法確認)
   │
Step 4: 相手材・潤滑・保守(交換可否)をセットで決める
   │
Step 5: 試作摺動 or 短時間耐久で「凝着音・トルク・粉」を見る
4.2 現場チェックリスト
| # | 確認項目 | Yes のときの次アクション |
|---|---|---|
| 1 | SUS同士(近い組成)で摺動している | 片側を異材 or 表面改質 |
| 2 | 潤滑切れ・境界潤滑になりやすい | 潤滑設計を先に見直し(処理だけでは不足しがち) |
| 3 | 焼付き痕・移着がある | 凝着モード。硬度差+低凝着表面を検討 |
| 4 | 傷・切削粉主体 | アブレシブ。硬質異物・相手攻撃性を疑う |
| 5 | 処理後に寸法・真円度が崩れた | 窒化条件 or 処理選択を見直し |
| 6 | DLC/PVDが短寿命で剥離 | 前処理・基材硬度・膜種を疑う(膜だけの問題にしない) |
4.3 自社でできること/専門家が必要な境界
| 状況 | 自社 | 次のアクション |
|---|---|---|
| 組合せと潤滑の棚卸し | ✓ | 本記事のチェックリストで現状整理 |
| 片側を異材・市販処理に変更して試す | ✓ | 短時間摺動で粉・トルクを確認 |
| 再発する/公差と処理が両立しない | ✗ | 摩耗モード切り分けと処理条件のアセスメント |
| 量産仕様の合否が曖昧 | ✗ | 試験条件ごと設計 |
まとめ
SUS304の強みは耐食であり、摺動での安心材料ではありません。 不動態皮膜は錆には効いても、摩擦では守れません。特に ステンレス同士 は凝着リスクが高い定番パターンです。
対策は「なんとなくDLC」ではなく、
- 相手材との相性
- 凝着かアブレシブか
- 窒化/PVD/DLCの向き不向き
- 潤滑と保守
をセットで決めることです。
参考資料
- SIP第1期『革新的燃焼技術』 の損失低減(トライボロジー)関連公開資料(JST)を参照
- 課題概要: https://www.jst.go.jp/sip/k01_gaiyo.html
- 成果資料(損失低減・摩擦低減の記述を含む): https://www.jst.go.jp/sip/dl/k01/k01_seika2019_p08.pdf
- 研究成果レポート: https://www.jst.go.jp/sip/pdf/sip_nensyou_research_report_201901.pdf
- ステンレス鋼の不動態・耐食に関する一般的金属学知見
- 表面処理(窒化・PVD・DLC)の産業実装知見(処理条件はメーカー仕様に依存)
※ 硬度・膜厚の数値は代表的な目安であり、個別仕様では必ず処理条件表と試作検証を行ってください。 ※ 本記事は上記SIP成果のエンジン摩擦低減そのものの解説ではなく、ステンレス摺動における設計判断の整理に用いています。
関連記事
次のステップ
以下の2つの方法で、SUS304摺動のリスクを確認できます。
セルフチェック診断ツール(無料)
5つの質問に答えるだけで、凝着・組合せリスクの目安がわかります(約5分)。
→ 5分で診断する
課題の整理が必要なら
SUS同士の摺動、処理後の再発、公差と硬化の両立などで止まっている場合は、運転条件と損傷形態の整理が先です。

コメントを残す